昆山厂房搬迁设备吊装施工流程与安全规范详解
在昆山这片制造业密集的热土上,厂房搬迁从来不是“把机器拆下来搬走”那么简单。尤其是涉及大型注塑机、CNC加工中心或冲压线时,一次失败的吊装不仅意味着设备精度丧失,更可能带来数周甚至数月的停产损失。我们仁八起重搬运服务部在昆山服务过上百家制造企业,今天抛开营销话术,直接聊聊厂房搬迁中设备吊装的施工流程与那些容易被忽视的安全红线。
搬迁前的“体检”:远比想象中重要
很多人以为设备搬运是从吊车进场那一刻开始的,但真正的专业流程,始于一份详尽的设备档案与场地勘测。我们的工程师会提前三天到现场,测量设备重心偏移量、地脚螺栓规格、车间门洞净高,甚至要计算搬运路径上地坪的承压极限。举个实际案例:昆山某电子厂一台重达18吨的SMT贴片机,原计划走车间南门,但勘测发现南门地坪下有电缆沟,承重仅8吨/㎡——若按原计划硬压,必然塌陷。这就是为什么我们坚持在方案阶段就介入,而不是等设备“卡”在门口再想办法。
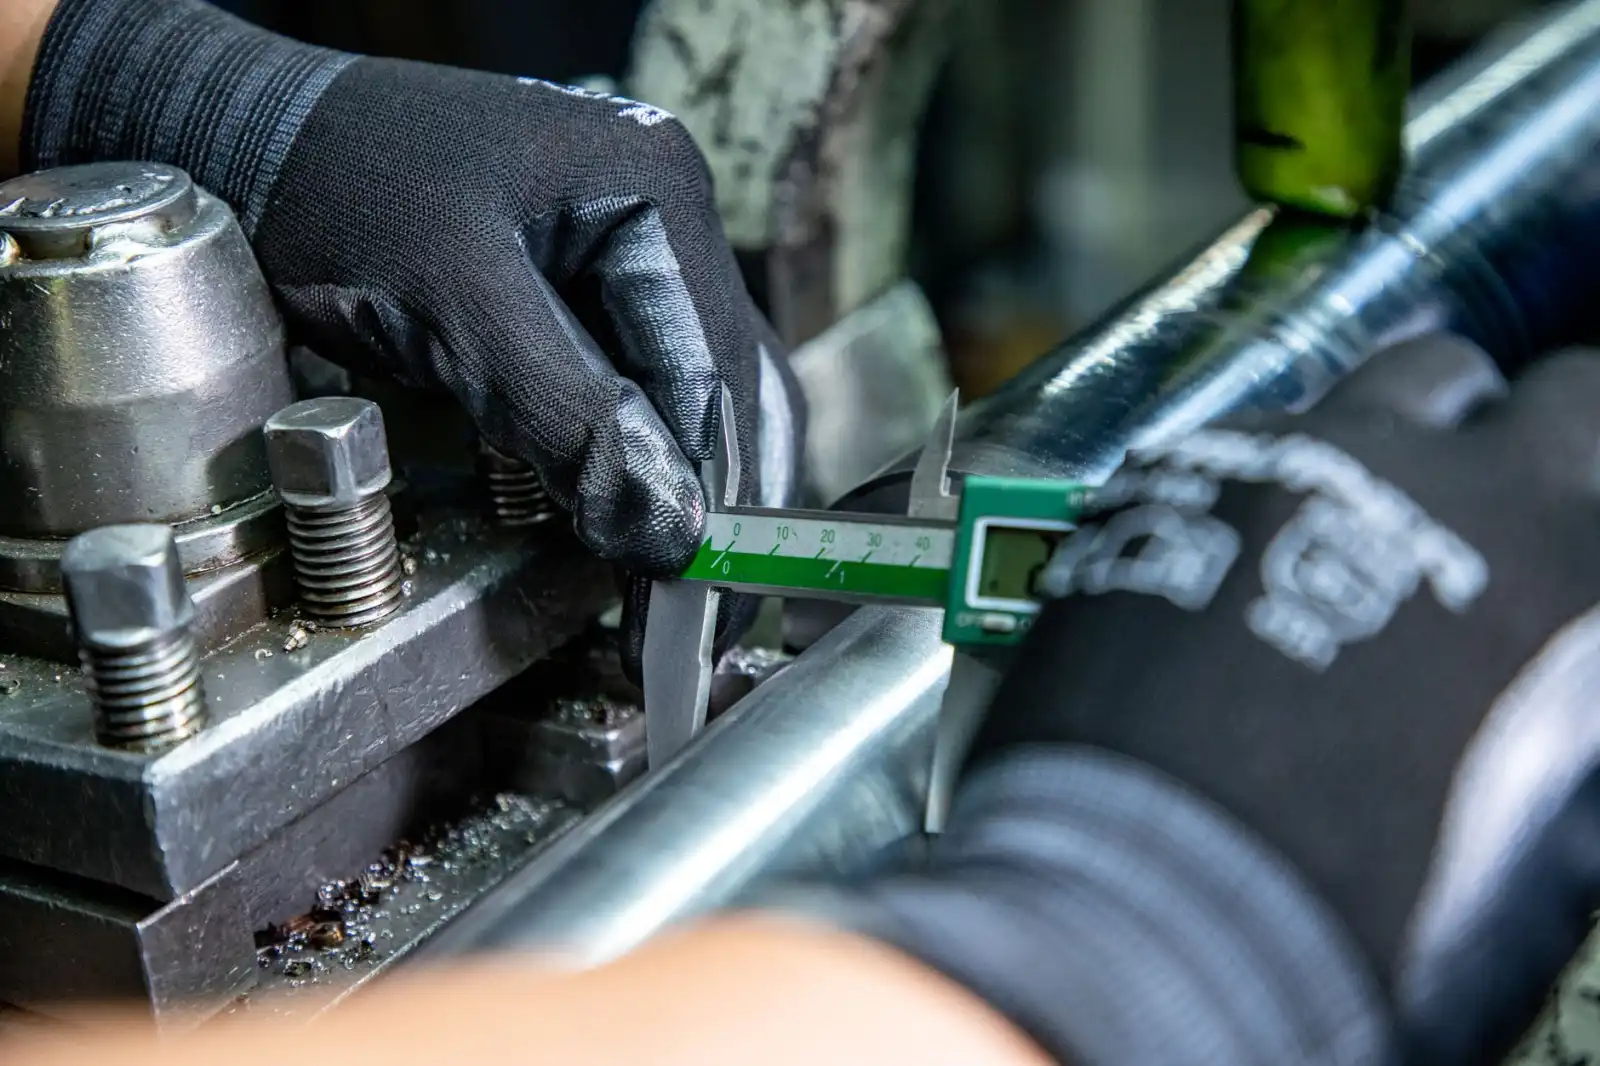
这一阶段还有一个关键动作:设备状态标定。用激光水平仪记录设备原始水平度误差,用振动仪测试设备在空载运行时的固有频率。这些数据将作为搬运后重新安装的基准,也是日后若发生精度纠纷时的原始凭证。设备搬运不是“挪窝”,而是带着数据去“搬家”。
吊装作业的“三个黄金比例”
起重搬运的核心在于力与力矩的平衡。行业内有个不成文的经验法则,我们称之为“三三制”:吊索与水平面的夹角不得小于30度,吊点分布应使设备重心投影落在吊装平台对角线的1/3区域内,且单根吊索的破断拉力必须大于设备额定重量的3倍。这不是教条,而是血的教训换来的。去年我们在昆山服务一家模具厂时,对方自有工人想用两根5吨吊带抬一台8吨的卧式加工中心,夹角只有15度——按公式计算,每根吊带实际受力已达9.2吨,接近极限。我们紧急叫停,换用四吊点平衡梁方案,最终安全就位。
实操中,大型设备的翻转和起立更需要技巧。以一套150吨的注塑机锁模单元为例,我们采用“双机抬吊+辅助溜尾”工艺:主吊车承载70%重量,副吊车负责水平位移,第三台小型吊车控制尾部防摇摆。三台设备通过对讲机以秒级同步动作,每次提升高度不超过200mm,直到设备完全脱离基础。整个过程看似缓慢,实则是在用时间换安全空间。
数据对比:专业团队与“野路子”的差距
我们曾对昆山服务过的32个厂房搬迁项目做过内部统计,一组数据很能说明问题:
- 设备精度恢复率:专业团队采用激光对中仪和减震垫铁,搬运后主轴径向跳动误差控制在0.005mm内;非专业操作往往超差0.02mm以上,导致产品良率下降3%-5%
- 平均停机时间:我们经手的项目从断电拆线到重新投产,平均4.2天;而某客户之前自行组织搬迁,同类设备耗时11天,且因地脚螺栓未做二次灌浆,半年后出现共振
- 安全事故率:严格按照《起重机械安全规程》执行的项目,近三年零事故;而行业平均水平约为每千次吊装发生0.7次轻微伤
这些数字背后,是施工流程中每一道工序的标准化。比如,我们要求所有吊装带在使用前必须进行目测+手感双检,任何一处断丝或磨损超过10%立即报废——哪怕它只用了两次。在昆山服务这个层面,我们更看重长期信誉而非单次报价。
安全规范:那些看不见的“柔性问题”
除了硬性的力学计算,厂房搬迁中还有大量柔性安全问题。首当其冲的是电力与气路锁定——不是简单拉闸,而是执行LOTO(上锁挂牌)程序,由电气工程师用万用表确认电容放电完毕。昆山有些厂区有地下管网,吊装前必须用管线探测仪扫出地下燃气和高压电缆走向,划定5米安全隔离带。另一个常被忽略的细节是风力影响:当风速超过10.8m/s(六级风)时,所有露天吊装必须停止,哪怕只差最后一米。
我们要求每位操作工随身携带一张“风险预控卡”,上面印着不同设备搬运时的典型风险点——比如注塑机机铰部分易夹伤、磨床工作台滑落风险等。这不是形式主义,而是让安全意识成为肌肉记忆。设备搬运不是力气活,而是精细活,每一根钢丝绳的夹角、每一个垫铁的受力面积,都决定了设备到新车间后能否“一次定位、零误差投产”。
结语:把搬迁变成一次精度升级
在昆山服务多年,我们最自豪的不是吊起了多少吨位,而是帮助客户在搬迁过程中顺便完成了设备水平度校准和减振优化。一次规范的厂房搬迁,完全可以成为设备性能提升的契机。如果你正面临设备搬运或厂房搬迁计划,不妨让我们的技术团队提前介入——从勘测到落位,每一个毫米级的细节,都值得被认真对待。