昆山工厂设备搬迁方案设计要点与安全规范详解
在昆山制造业版图上,几乎每周都有工厂面临产线升级或场地腾挪的现实课题。厂房搬迁看似只是“把设备挪个地方”,但真正落地时,动辄数吨乃至数十吨的精密机床、注塑机、CNC加工中心,每一台的拆解、起运、就位都暗藏风险。我们仁八起重搬运服务部在昆山本地服务多年,见过太多因方案草率而导致的导轨变形、水平度超差甚至安全事故。今天不谈空泛概念,只讲设备搬运中那些真正决定成败的细节。
搬迁前的“静态体检”:方案设计的核心逻辑
一套合格的设备搬运方案,绝不是到了现场才临时找叉车。我们通常要求技术员提前48小时进场,完成三项关键测绘:一是设备底座的固定螺栓规格与地脚垫片厚度,这直接决定后续找平的工作量;二是搬运路径上所有门洞、货梯、转弯半径的实测数据——很多老厂房通道宽度只有2.4米,而一台卧式加工中心宽度就达2.8米,此时必须考虑墙体局部拆除或采用室外吊装;三是设备重心位置的标注,尤其是带有高重心立柱的立式车床,稍有倾斜就可能倾覆。
厂房搬迁另一项容易被忽视的环节是**管线切断与标识**。气路、液路、强电弱电,每一条都要用不同颜色的标签记录对应接口位置。我们曾遇到客户因未标记液压管路,重新连接时接反方向,导致油泵反转烧毁。这些细节,是昆山服务团队专业度的直接体现。
起重搬运中的“四两拨千斤”:吊装与运输的实操要点
当设备重量超过叉车承载极限时,起重搬运就进入了“组合拳”阶段。对于10吨以下的设备,我们优先推荐滚杠搬运配合液压小车,但要注意滚杠的排布间距不能超过设备长度的三分之一,否则容易产生挠性变形。而对于20吨以上的大型注塑机或冲压线,则必须使用汽车吊或龙门架。这里有一个关键数据:**吊装钢丝绳的夹角必须控制在60°以内**,夹角过大会导致单根绳索受力急剧上升,这是行业里最常见的安全隐患。
在运输环节,减震与固定同等重要。精密磨床的运输振动加速度应控制在0.5g以下,因此我们的平板车会铺设15mm厚的橡胶减震垫,并采用前后交叉的倒链锁定,而非简单的尼龙绳捆扎。偏移量监测仪也是标配,每行驶20公里停车检查一次位移数据,这在跨区域厂房搬迁中尤为必要。
昆山工厂搬迁的“软环境”适配:从地面到空间的再思考
设备抵达新厂房后,很多团队以为卸车就位就算完工。实际上,新地基的沉降测试必须提前完成。昆山部分地区属于软土质,若车间地坪未做加固处理,重型设备运行三个月后就会出现细微倾斜,导致加工精度失准。我们通常会建议客户在设备就位前,对安装区域进行地坪硬度回弹检测,低于40MPa的必须做环氧树脂加固或钢板铺垫。
另外,新厂房的物流通道规划同样属于设备搬运的延伸服务。设备进场顺序应与产线布局逻辑一致——先安装重型固定设备,再布置轻型可移动设备,最后才进行管线连接。这个顺序如果颠倒,后期返工的人力成本会成倍增加。
- 设备进场前复核门洞净高与净宽,预留至少300mm安全余量
- 所有精密设备必须使用气泡膜+防潮布双重包裹,防止昆山梅雨季的湿度侵蚀
- 吊装作业区拉设警戒带,非作业人员撤离至设备高度的1.5倍半径以外
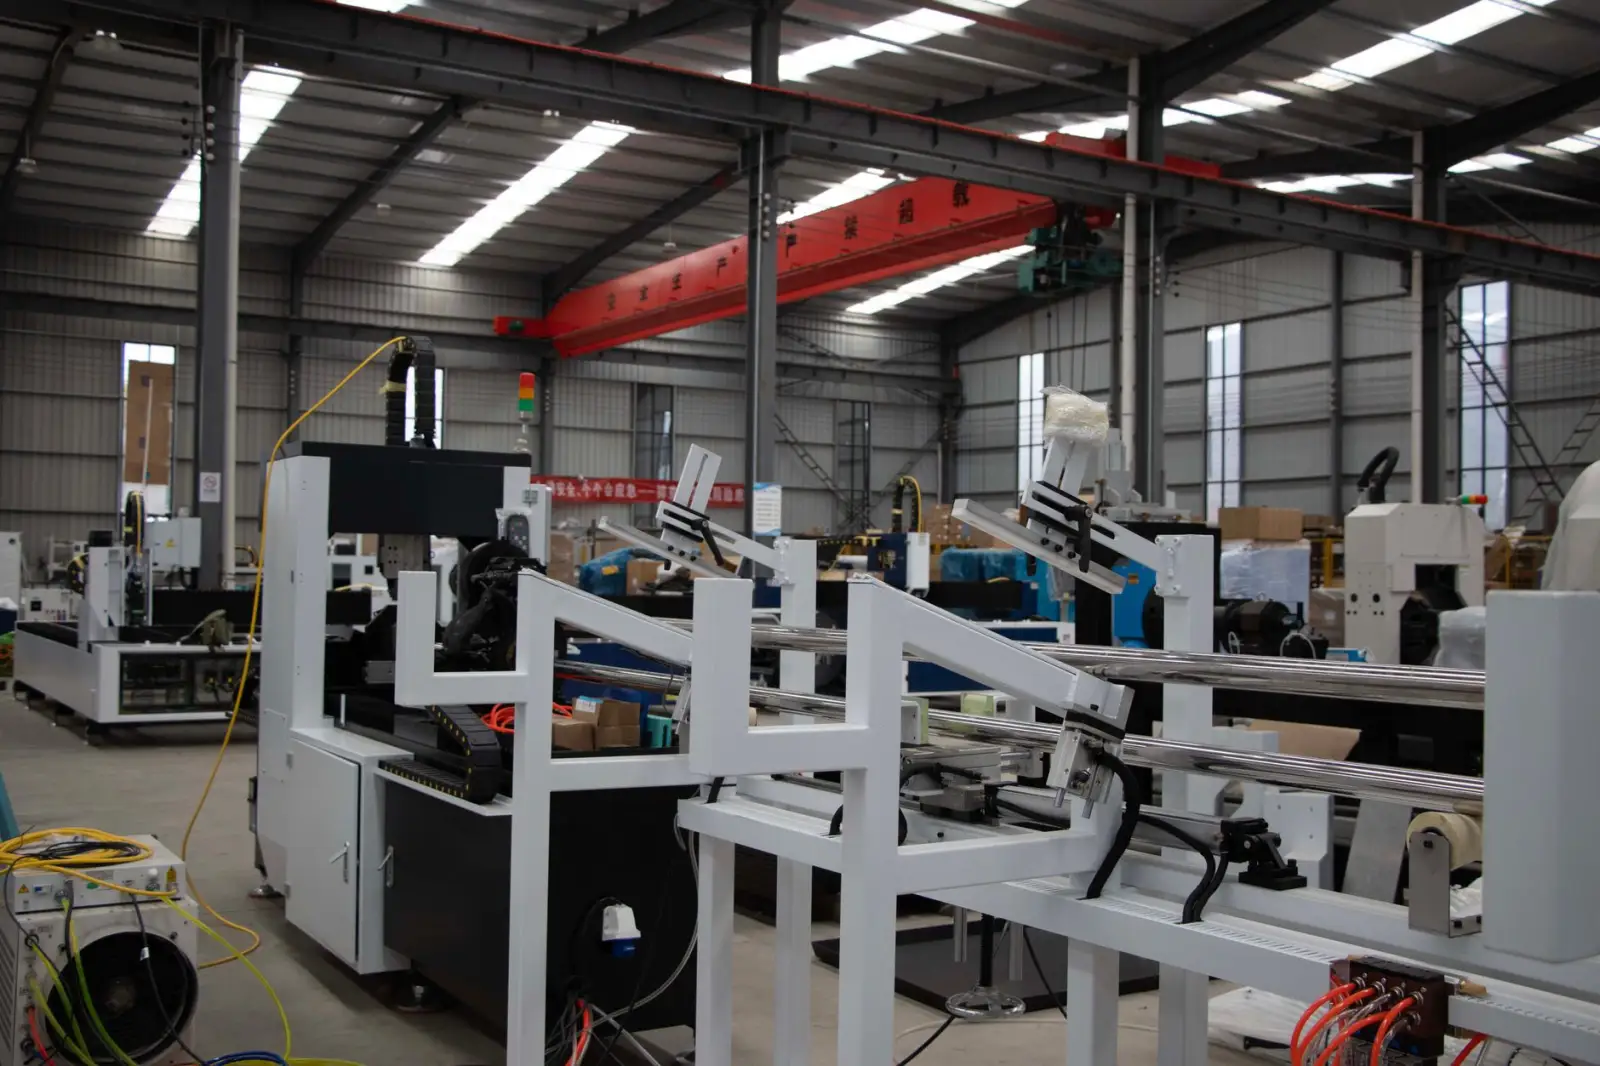
作为扎根昆山的本地服务商,仁八起重搬运服务部始终认为,厂房搬迁不是简单的体力活,而是一门结合力学计算、路径规划与风险预判的系统工程。每一次起重搬运,我们都要求作业班组提交书面的《设备位移监测记录表》,每个支撑点的载荷数据必须可追溯。这种近乎苛刻的流程,换来了客户设备搬运后一次调试验收通过率超过98%的成绩。
设备搬运、厂房搬迁的核心价值,在于让客户的生产中断时间从“周”缩短到“天”。我们见过太多因为搬迁不当导致订单延误的案例,所以更明白专业方案的价值所在。未来,随着昆山制造业向高精密转型,对搬运过程中的洁净度、恒温要求也会越来越高。我们已开始配备防静电搬运工具和充气式气垫悬浮系统,这些技术投入,正是为了应对下一代精密制造设备的挑战。无论您面临的是单台设备移位还是整个厂区迁移,欢迎随时与仁八团队沟通,让我们用扎实的起重搬运技术,为您的生产连续性保驾护航。