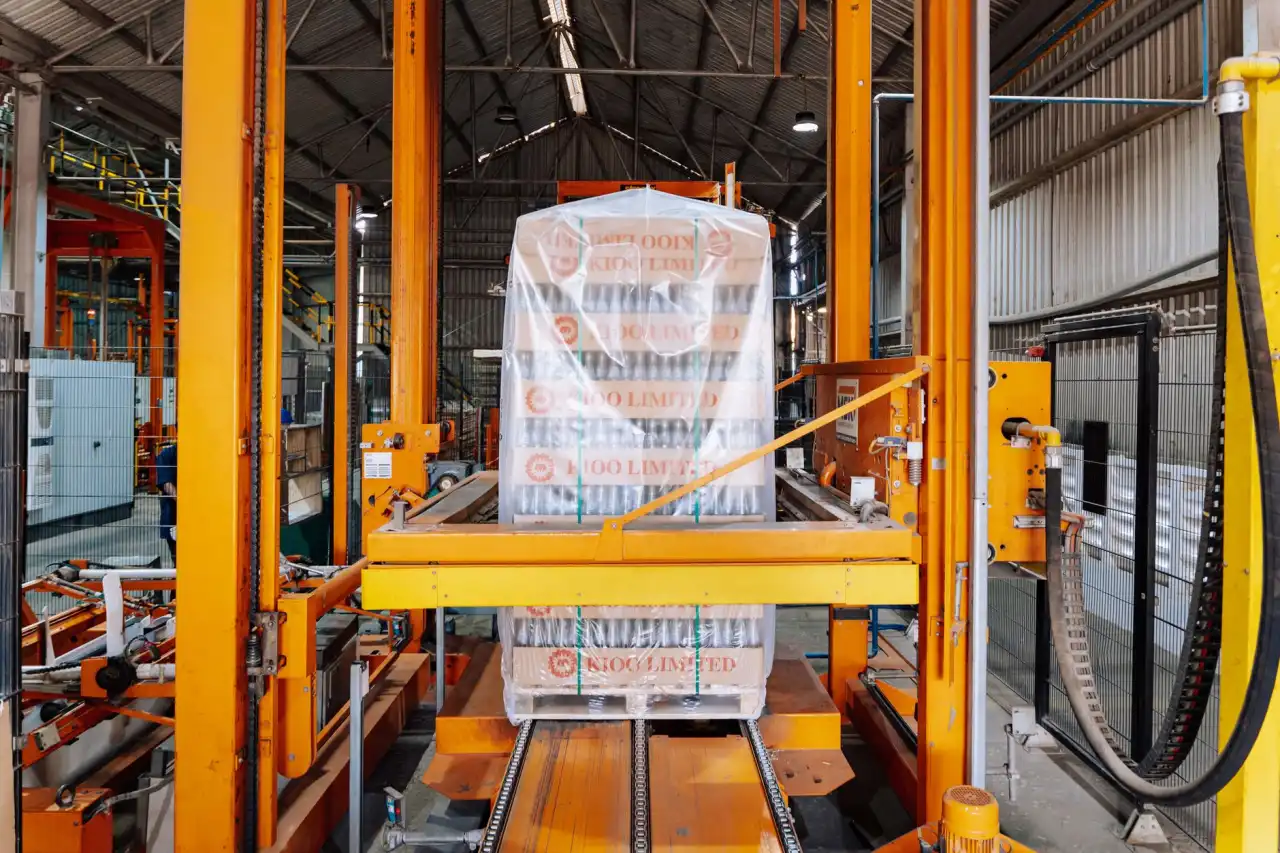
昆山工厂设备搬运实施方案设计与安全施工要点
在昆山,工厂设备搬运从来不是简单的“找几个人、几台叉车”就能解决的问题。精密机床的定位精度要求、无尘车间的地面承重限制、生产线的停产窗口期,每一项都像多米诺骨牌一样牵动着企业的整体节奏。
不少企业在设备搬运或厂房搬迁时吃过暗亏——设备到了新车间,却因为地坪不平导致水平度校准多花了三天;或是拆卸时没做标记,重新组装后精度参数全部错乱。这些问题背后的根源,往往在于前期方案设计的粗放和对搬运工艺的不了解。
从“拍脑袋”到“算数据”:搬运方案的量化逻辑
真正专业的起重搬运方案,首先要做的是“三查”:查设备重心偏移量、查厂房门洞与通道的极限尺寸、查运输路径上的地面荷载。以一台重达12吨的卧式加工中心为例,其重心往往不在几何中心——若按对称起吊计算,钢丝绳受力不均极易导致倾覆风险。
我们常建议客户在方案阶段就引入设备搬运的“三维模拟”:用吊装软件测算不同吊点组合下的受力分布,再结合车间立柱间距规划行进路线。这一步骤看似繁琐,却能将搬运过程中的磕碰率降低80%以上。尤其对于昆山这类制造业密集区,很多厂区建于多年前,通道狭窄、管线复杂,更需要提前用激光测距仪复核每一个转弯半径。
厂房搬迁中的“隐形杀手”:振动与湿度
设备搬运的另一大难点,往往不在搬运本身,而在于环境参数的控制。三坐标测量仪对振动敏感度极高,普通运输车辆经过减速带时的冲击力可达2G以上,远超设备允许的0.5G限值。此时必须采用气垫悬浮搬运方式,将振动传递衰减至5%以下。
而在厂房搬迁过程中,新厂房的温湿度平衡期往往被忽略。我们见过太多案例:设备安装到位后,因为车间混凝土基础未完全干燥(含水率仍高于6%),导致设备地脚螺栓后期出现松动。所以,设备搬运的时间节点,必须与土建养护周期联动规划,而非只盯着物流排期。
对比之下:传统人力搬运与现代起重搬运的差距
用滚杠加撬棍的传统方式搬运重型设备,虽然成本看似低廉,但存在两个致命弱点:一是无法控制设备在斜坡或缝隙处的瞬时加速度,二是对地面造成不可逆的压痕损伤。相比之下,采用液压平板车配合遥控转向系统,可将设备移动精度控制在±2mm以内,且对环氧地坪的压强分布均匀。
以昆山某汽车零部件企业的厂房搬迁项目为例:我们采用模块化拆解方案,将一条重达28吨的冲压线分为6个模块,每个模块重量控制在5吨以内,再用两台自行式液压模块车协同运输。整个过程中,设备定位精度达到±1.5mm,比原计划提前了2天完成,为企业节省了约15%的停产损失。
一线施工的安全底线:不是口号,是动作
安全施工的核心在于“三个确认”:确认吊索具的报废标准(如钢丝绳断丝数超过10%必须更换)、确认设备的重心标识与实际一致、确认应急预案中备用吊装点的位置。在昆山服务客户的这些年里,我们始终坚持每次施工前进行15分钟的风险预判会,哪怕项目已经做过十次同样的操作。
- 吊装作业区必须拉设硬质围挡,非作业人员不得入内
- 设备起吊离地100mm后暂停,检查各受力点无异响才能继续
- 运输途中每50米安排专人观察设备倾斜角度,用水平仪实时监控
关于厂房搬迁,还有一个容易被低估的细节——设备基础的预埋件位置复核。很多设备在拆除时,原基础螺栓已被切割或变形,若直接按图纸在新址施工,往往出现±5mm的偏差。有经验的团队会先对设备底座进行三维扫描,再反向验证新基础的预留孔位,这样能避免至少80%的现场返工。
昆山的制造业生态正处在快速迭代期,无论是新增产线还是整体搬迁,设备的“安全位移”都是一项系统工程。选择起重搬运服务商时,建议你重点考察其是否有完整的施工组织设计能力,而不仅仅是报价单上的数字。毕竟,设备搬运的每一个毫米误差,最终都会变成生产报表上的成本数字。